La mayoría de las estrategias para reducir la grasa no eliminan realmente los lípidos; simplemente desplazan el problema más allá en la tubería. Cuando las plantas de tratamiento se basan únicamente en la separación mecánica o en la dosificación básica de tensioactivos, los compuestos orgánicos emulsionados se cuelan sin tratar. Para lograr una verdadera reducción de las grasas y aceites industriales, se necesita una degradación bioquímica permanente en el origen, en lugar de limitarse a desplazar los residuos más difíciles de eliminar hacia la infraestructura municipal situada más abajo en el sistema.
Si gestionas una instalación industrial, ya sabes bien los quebraderos de cabeza que traen consigo las altas cargas de lípidos. Los recargos municipales cada vez más elevados por la DBO y la DQO, los atascos recurrentes en las estaciones de bombeo y el crecimiento filamentoso provocado por los lípidos en los clarificadores secundarios agotan los presupuestos operativos y consumen valiosas horas de mantenimiento. Bombear los interceptores ofrece un alivio temporal, pero nunca resuelve el desequilibrio biológico subyacente.
Esta guía para ingenieros explica cómo diseñar y poner en marcha un programa específico de reducción biológica de FOG que elimine los recargos por incumplimiento normativo, evite atascos y recupere la estabilidad del proceso secundario. Analizaremos la hidrólisis enzimática y las vías microbianas necesarias para una conversión celular completa, compararemos estrategias de dosificación y te explicaremos en detalle cómo optimizar tu sistema de tratamiento para garantizar su fiabilidad a largo plazo.
Puntos clave
- Entiende cómo los lípidos no controlados afectan a la eficiencia de la transferencia de oxígeno en los tanques de aireación y provocan la proliferación de algas filamentosas en los clarificadores secundarios.
- Descubre por qué, para lograr una reducción duradera de la grasa y el aceite industrial, se necesita una beta-oxidación microbiana completa, en lugar de tratamientos superficiales que solo desplazan los residuos.
- Desentraña la «trampa de la emulsificación» que suponen los tensioactivos químicos y la dosificación exclusiva de enzimas, que trasladan los riesgos de saponificación y los recargos por incumplimiento normativo a las fases posteriores del proceso.
- Descubre por qué la caracterización sistemática de los flujos de residuos y los estudios de tratabilidad son requisitos previos imprescindibles antes de introducir cultivos de bioaumentación.
- Descubre cómo las comunidades bacterianas diseñadas específicamente para un fin concreto, como MicroCat-SXMRF/DNTRF y MicroCat-GEL, estabilizan los procesos biológicos y reducen los costes recurrentes de mantenimiento de las líneas de producción.
El verdadero coste de los FOG industriales: por qué las soluciones mecánicas no son suficientes
La mayoría de los manuales sobre cocinas industriales tratan la grasa como una simple tarea de limpieza de los interceptores. Sin embargo, en la industria pesada, el procesamiento de alimentos y el refinado químico, lo que está en juego es mucho más importante. Una elevada carga lipídica altera de forma fundamental las operaciones físicas y biológicas posteriores, mucho antes de que las aguas residuales lleguen a un punto de recogida municipal. Confiar únicamente en la separación física pasa por alto cómo las grasas disueltas, coloidales y emulsionadas interactúan con los sistemas de tratamiento secundario.
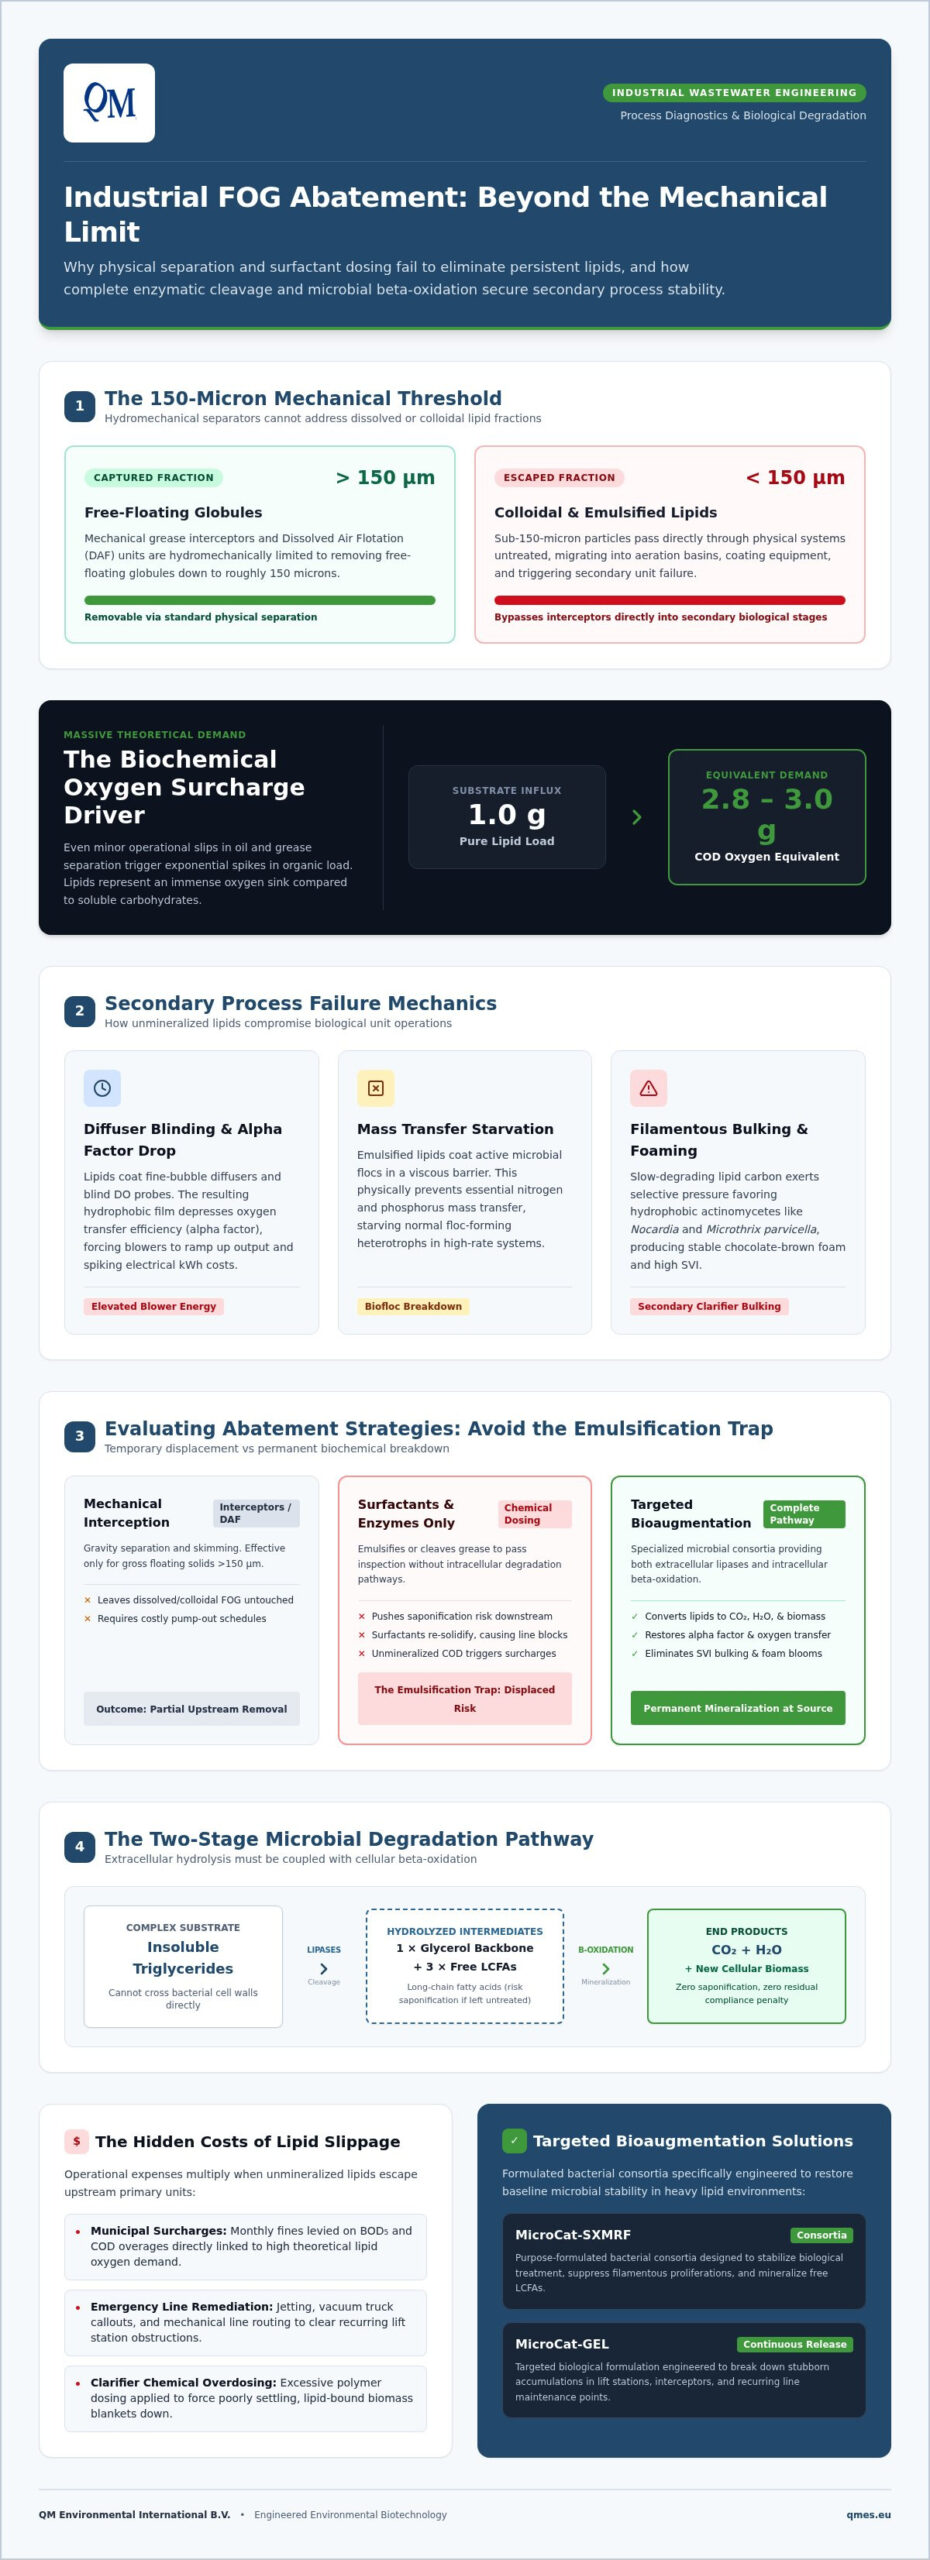
Los separadores mecánicos de grasa estándar y las unidades de flotación por aire disuelto (DAF) están diseñados hidromecánicamente para retener glóbulos que flotan libremente de hasta unas 150 micras. Cualquier partícula más pequeña pasa directamente a los procesos posteriores. Cuando estos lípidos que se han escapado llegan a los tanques de aireación, recubren los difusores de burbujas finas, obstruyen las sondas de oxígeno disuelto (OD) y forman barreras hidrofóbicas alrededor de las burbujas de aire. Esta película física reduce la eficiencia de transferencia de oxígeno (factor alfa), lo que obliga a los sopladores a aumentar su potencia solo para mantener los niveles de OD por encima de los umbrales críticos. El resultado es un consumo energético que se dispara y que los skimmers no pueden evitar.
Riesgos operativos: desde atascos en las tuberías hasta el crecimiento de filamentos
Una vez dentro del biorreactor, los lípidos emulsionados recubren los flóculos microbianos activos. Esta capa viscosa limita físicamente la transferencia de masa, impidiendo que el nitrógeno y el fósforo esenciales lleguen a las bacterias aeróbicas. Cuando los heterótrofos formadores de flóculos se quedan sin alimento, los actinomicetos especializados toman el relevo. Las cargas excesivas de grasa provocan de forma fiable una proliferación generalizada de bacterias hidrofóbicas de crecimiento lento, como Nocardia y Microthrix parvicella, lo que genera una espuma viscosa y estable de color marrón chocolate en los tanques de aireación y los clarificadores secundarios.
Al proporcionar un sustrato de carbono abundante y de degradación lenta que los formadores de flóculos normales no pueden metabolizar fácilmente en condiciones de alto caudal, las altas concentraciones de FOG actúan como una presión selectiva continua que favorece a los organismos filamentosos de crecimiento lento frente a los bioflóculos beneficiosos. Esta dinámica provoca un aumento considerable del volumen de lodos, valores elevados del índice de volumen de lodos (SVI), una sedimentación deficiente de la capa de lodos y un inevitable arrastre de sólidos en el efluente final.
Cumplimiento normativo y recargos: el motor económico de la reducción
Las grasas y los aceites tienen una demanda teórica de oxígeno enorme: descomponer un solo gramo de lípido puro requiere más o menos entre 2,8 y 3,0 gramos de equivalente de demanda química de oxígeno. Por eso, incluso pequeños fallos en la separación de aceites y grasas provocan picos enormes en las concentraciones totales de DQO y DBO₅. Las autoridades municipales de servicios públicos sancionan con dureza estos excesos mediante recargos volumétricos escalonados y la aplicación de los límites locales.
Para analizar el verdadero retorno de la inversión que supone una reducción rigurosa del uso de grasas y aceites industriales, hay que tener en cuenta estos costes ocultos:
- Recargos municipales: Multas mensuales que se aplican por los excesos en la demanda biológica y química de oxígeno provocados por lípidos no mineralizados.
- Desatasco de emergencia de tuberías: limpieza a presión no programada, intervenciones con camiones de aspiración y desviación mecánica de la tubería para eliminar las acumulaciones de grasa aguas abajo.
- Penas energéticas y químicas: mayor consumo de kilovatios del soplador y uso excesivo de polímeros en los clarificadores para forzar que se hunda la biomasa ligada a lípidos que no se sedimenta bien.
Invertir en la gestión biológica en origen estabiliza la composición química de tu planta. Combinar unos controles operativos adecuados con soluciones específicas para el tratamiento de aguas residuales industriales convierte los riesgos persistentes de incumplimiento normativo en una estabilidad básica fiable en el día a día.
La ciencia de la biodegradación de los lípidos: enzimas frente a microorganismos
La verdadera degradación biológica no consiste solo en licuar la grasa para que se vaya y no se vea. En ingeniería de aguas residuales, la biodegradación es la conversión microbiana completa de lípidos complejos en dióxido de carbono, agua y nueva biomasa celular. Para lograr esa conversión total en sistemas industriales de alta carga se necesitan dos procesos biológicos distintos: la escisión extracelular y la mineralización intracelular.
Los lípidos entran en tu sistema principalmente en forma de triglicéridos insolubles. Como estas moléculas grandes no pueden atravesar las paredes celulares de las bacterias, la biomasa de tratamiento debe liberar primero lipasas extracelulares. Estas enzimas rompen los enlaces éster que mantienen unidos los triglicéridos, dando lugar a una cadena principal de glicerol y tres ácidos grasos de cadena larga (AGCL) libres. En lugar de añadir tensioactivos químicos externos que alteran el funcionamiento de los clarificadores, las bacterias de alto rendimiento generan sus propios biosurfactantes. Estos compuestos tensioactivos reducen la tensión interfacial, dispersando la grasa en microgotas que maximizan la superficie de contacto para la acción enzimática.
Lipólisis: el primer paso para reducir biológicamente los FOG
La adsorción de la lipasa en la interfaz aceite-agua controla la velocidad inicial de degradación. Las condiciones del proceso determinan esta velocidad de reacción: las lipasas industriales suelen funcionar mejor en un rango de pH de 6,5 a 8,5 y necesitan temperaturas superiores a 15 °C para mantener una actividad cinética suficiente. En los sistemas estándar de lodos activados, la descomposición enzimática de los triglicéridos en ácidos grasos libres representa el cuello de botella de la hidrólisis que limita la velocidad del proceso y hace que la grasa no degradada pase a las unidades de tratamiento secundario.
Si tu sistema se atasca en esta fase inicial, las grasas no hidrolizadas se cuelan hasta los puntos de recogida, incumpliendo así los límites municipales de vertido establecidos por la normativa del Programa Nacional de Pretratamiento.
Especialización microbiana: por qué los cultivos genéricos suelen fallar
Las enzimas por sí solas no pueden hacer todo el trabajo. Cuando la lipólisis genera ácidos grasos de cadena larga (LCFA) libres, como el palmitico, el esteárico y el oleico, estos compuestos se vuelven muy tóxicos para las bacterias típicas de los lodos activados si se dejan acumular. Los LCFA se adhieren a las membranas celulares, lo que altera el transporte de nutrientes y la permeabilidad celular.
Aquí es donde las bacterias autóctonas habituales se quedan cortas, y donde las cepas especializadas de bioaumentación marcan la diferencia:
- $beta$-oxidación intracelular: Las comunidades microbianas especialmente seleccionadas, como las que se incluyen en MicroCat®, transportan los AGCL a través de la pared bacteriana y los descomponen sistemáticamente mediante $beta$-oxidación en unidades de acetil-CoA.
- Mineralización completa: Estas unidades de acetil-CoA pasan directamente al ciclo de Krebs, donde convierten los lípidos problemáticos en productos finales inofensivos sin generar olores secundarios de ácidos grasos volátiles.
- Resiliencia de las cepas: Las formulaciones que utilizan cepas de clase 1, formadoras de esporas no patógenas, mantienen las vías metabólicas bajo cargas de choque elevadas que, por lo general, desbordan la biomasa municipal natural.
Cuando se combina la lipólisis enzimática con una oxidación completa en las etapas posteriores, se consigue una reducción sostenible de las grasas y aceites industriales. Si quieres comparar la capacidad biológica actual de tus instalaciones frente a grandes cargas lipídicas, descubre cómo el apoyo técnico especializado de QM Environmental International B.V. puede optimizar tus depósitos de aireación.
Reducción mecánica, química y biológica de los FOG
Todo ingeniero de plantas que se ocupe de residuos con alto contenido en lípidos tiene que encontrar el equilibrio entre tres factores: el equipamiento físico, la dosificación de productos químicos y el tratamiento biológico. Aunque los sistemas mecánicos eliminan los sólidos en suspensión y los productos químicos ofrecen una dispersión temporal, solo la degradación biológica descompone de forma permanente las cadenas de carbono. Si comparas estos métodos, verás por qué confiar únicamente en el equipamiento o en los tensioactivos deja a las instalaciones expuestas a problemas constantes de cumplimiento normativo.
| Método | Mecanismo | Energía y mano de obra | Repercusiones posteriores |
|---|---|---|---|
| Mecánica | Separación por gravedad, flotación DAF | Alto consumo de energía, trabajo pesado de bombeo | Deja pasar las fracciones emulsionadas (<150 µm) |
| Química | Tensioactivos, emulsificación con disolventes | Poca mano de obra inicial, coste químico recurrente | Se vuelve a solidificar más adelante en el proceso; forma «fatbergs» |
| Biológico | Escisión enzimática + beta-oxidación | Bajo consumo energético, dosificación continua y automatizada | Conversión completa en $CO_2$, $H_2O$ y biomasa |
Los tratamientos químicos suelen provocar lo que los ingenieros de procesos llaman la «trampa de la emulsificación». Al dosificar tensioactivos o disolventes industriales, se elimina la grasa de las paredes de las tuberías locales al rodear las gotitas de lípidos. Parece que queda limpio en el punto de aplicación. Sin embargo, a medida que el agua de lavado se enfría y se diluye río abajo, esas emulsiones se rompen. Los ácidos grasos liberados se combinan con las sales de calcio en las tuberías colectoras, saponificándose y formando depósitos duros como piedras que provocan emergencias en el sistema de recogida. Las directrices sobre la gestión de grasas, aceites y lubricantes suelen destacar cómo este desplazamiento químico conduce directamente a desbordamientos de la red de alcantarillado sanitario, en lugar de a una verdadera eliminación.
Las limitaciones de la separación mecánica
Las unidades de flotación por aire disuelto (DAF) y los interceptores por gravedad son la columna vertebral del pretratamiento industrial. Sin embargo, su eficacia física se desploma cuando la temperatura del lavado supera los 40 °C o cuando las bombas de cizallamiento crean emulsiones coloidales muy densas. Las gotitas de menos de 150 micras permanecen en suspensión y pasan por encima de las palas del skimmer hacia los depósitos posteriores. Además, el skimming físico genera tortas de grasa húmedas y desestabilizadas que requieren un costoso transporte y eliminación fuera de las instalaciones. La integración de la bioaugmentación directamente en tus interceptores primarios y depósitos de retención estabiliza estas fluctuaciones antes de que afecten a las unidades de tratamiento de aguas residuales posteriores.
Argumentos a favor de la bioaumentación como solución permanente
La bioaugmentación cambia por completo la economía del control de los lípidos. En lugar de pagar por llevar fuera de las instalaciones los lodos grasos con alto contenido de humedad o de lidiar con obstrucciones crónicas en las tuberías, unas comunidades bacterianas específicas digieren los residuos allí mismo. Las instalaciones que ponen en marcha programas sólidos de reducción de grasas y aceites industriales experimentan cambios operativos sustanciales:
- Intervalos de bombeo más largos: los ciclos de bombeo del interceptor pasan de ser intervenciones de emergencia semanales a controles rutinarios para cumplir con la normativa.
- Mayor contenido de sólidos en la torta: Al eliminar la grasa pegajosa de la biomasa secundaria, se mejora el acondicionamiento y se obtiene una torta más seca durante la deshidratación con prensa de cinta o centrifugadora.
- Menor coste por libra eliminada: la eliminación biológica de los lípidos dentro de los depósitos existentes elimina la necesidad de comprar tensioactivos químicos de forma recurrente y reduce los gastos totales de transporte de residuos.
En lugar de sustituir tus activos físicos actuales, la inoculación biológica continua los mejora. Los microorganismos digieren las fracciones emulsificadas y difíciles de eliminar que los equipos mecánicos simplemente no pueden atrapar.
Cómo poner en marcha un programa de reducción biológica de FOG
Pasar de la contención mecánica al tratamiento biológico requiere una ingeniería metódica. En lugar de limitarte a verter productos bacterianos en un pozo húmedo y esperar a que den resultado, un programa que funcione bien sigue un marco de implementación estructurado y paso a paso.
- Caracteriza el flujo de residuos: Realiza una auditoría exhaustiva de las instalaciones para identificar las fuentes de vertido de lípidos, las variaciones en el caudal y los tiempos de retención hidráulica en toda la red de recogida.
- Realiza estudios de tratabilidad: Los ensayos de laboratorio a escala de laboratorio son un primer paso esencial para garantizar la precisión técnica, ya que confirman que las cepas microbianas seleccionadas degradan activamente tu perfil lipídico específico sin sufrir inhibición.
- Establece los parámetros de referencia: Registra los datos históricos de FOG (mediante el método 1664 de la EPA), DQO y DBO₅ para cuantificar los valores de referencia de rendimiento antes de la inoculación.
- Elige la matriz de administración: adapta el entorno operativo a los polvos secos, las formulaciones líquidas o las opciones de liberación continua, como la tecnología SBP (cultivos bacterianos encapsulados).
- Supervisar y ajustar: Haz un seguimiento semanal de los olores de los gases de escape, la capacidad de asentamiento de la capa y los valores de los efluentes, y ve ajustando las velocidades de alimentación a medida que cambien los horarios de producción.
Evaluación y caracterización del emplazamiento
Cada instalación tiene sus propios puntos críticos hidráulicos. Durante las auditorías in situ, revisa los depósitos de igualación, las estaciones de bombeo y los tramos largos de flujo por gravedad donde el flujo laminar permite que se enfríen las grasas. Presta especial atención a los turnos de limpieza. Los ciclos de limpieza in situ (CIP) a alta temperatura descargan soluciones cáusticas y desinfectantes que provocan picos de pH muy pronunciados. Identificar estos momentos de descarga te ayuda a colocar los puntos de dosificación aguas abajo, protegiendo así a los microorganismos vegetativos de un impacto químico agudo. Para conocer metodologías de referencia completas, echa un vistazo a nuestros protocolos de evaluación de instalaciones y planificación de remediación.
Estrategias de dosificación: alimentación continua frente a alimentación por impulsos
Las bombas dosificadoras automáticas, que funcionan las 24 horas del día, los 7 días de la semana, ofrecen una estabilidad del proceso mucho mayor que las adiciones manuales por lotes. La dosificación continua mantiene una biopelícula activa en las superficies de las tuberías y mantiene estables las poblaciones bacterianas a pesar de los cortos tiempos de retención hidráulica.
Para calcular la carga de masa inicial, multiplica el caudal diario por la concentración media de lípidos en el afluente. Durante los picos de producción estacionales, como el procesamiento de la cosecha de otoño o las campañas de embotellado de las fiestas, aumenta la dosis diaria de bioaumentación entre un 30 % y un 50 %, empezando 48 horas antes de que comience el vertido de alta concentración, para acumular suficiente biomasa activa.
Seguir estos pasos de forma sistemática convierte la reducción de grasas y aceites industriales en una operación unitaria predecible, en lugar de un juego de adivinanzas constante. Si tu equipo de ingeniería está listo para acabar con las acumulaciones crónicas de lípidos, ponte en contacto con QM Environmental International B.V. para programar un estudio de viabilidad adaptado a los objetivos de vertido de tu planta.
Soluciones medioambientales de QM para los retos que plantean las grasas, aceites y residuos (FOG) en el sector industrial
Los microorganismos disponibles en el mercado no pueden sobrevivir en los entornos físicos y químicos tan hostiles que suelen caracterizar a las plantas de tratamiento de aguas residuales industriales. QM Environmental International B.V. cubre esta carencia operativa con mezclas microbianas diseñadas específicamente y plataformas de aplicación avanzadas. Con el respaldo de un laboratorio certificado según la norma ISO 9001:2015, estas fórmulas utilizan cepas bacterianas de clase 1, no patógenas (GRAS), diseñadas para resolver los retos que plantea una elevada carga orgánica a nivel molecular.
Cada instalación industrial se enfrenta a una combinación única de características hidráulicas de flujo, composición lipídica y diseño de la planta. Una planta de procesamiento cárnico que maneja grasas animales en depósitos de igualación aireados necesita una herramienta bioquímica diferente a la de una cocina industrial o una línea de pretratamiento que gestione largas red de alcantarillado. Para un mantenimiento específico de las tuberías, MicroCat-GEL ofrece una fórmula líquida de alta viscosidad que se adhiere directamente a la parte superior de las tuberías y a las paredes de los separadores de grasas. Al adherirse a las superficies internas, descompone las costras solidificadas, controla los malos olores y evita los atascos por saponificación que provocan costosas llamadas de emergencia.
MicroCat-SXMRF/DNTRF: Diseñado para lípidos industriales
Para las cuencas de tratamiento secundario a gran escala y las corrientes de subnatante de los sistemas DAF, MicroCat-SXMRF o DNTRF son las fórmulas estrella de bioaumentación para aguas residuales industriales con alto contenido en lípidos. Con el respaldo de 40 años de investigación continua, esta mezcla seca sinérgica combina cepas aeróbicas y anaeróbicas facultativas especializadas con biosurfactantes preformulados. Las bacterias colonizan rápidamente el licor mixto, desplazando a los actinomicetos que causan espuma mientras metabolizan los ácidos grasos de cadena larga emulsionados.
Las empresas que utilizan MicroCat-SXMRF o DNTRF consiguen mejoras cuantificables en parámetros clave:
- Eliminación acelerada de DBO/DQO: descompone y mineraliza los lípidos de alta concentración en los tiempos de retención habituales de la aireación.
- Estabilización del SVI: Evita que se forme una capa lipídica en los flóculos de biomasa, lo que reduce el índice de volumen de lodos y restaura la capacidad de sedimentación del clarificador secundario limpio.
- Reducción de olores: Elimina las bolsas anaeróbicas de la capa de grasa superficial que producen ácidos orgánicos volátiles y compuestos de azufre.
SBP Technology: Solucionando el problema del lavado
Uno de los mayores obstáculos del pretratamiento biológico es el corto tiempo de retención hidráulica. En los canales de recogida de gran caudal, los depósitos de igualación y las estaciones elevadoras con mucha turbulencia, los inoculantes líquidos y secos habituales suelen ser arrastrados antes de que se forme una biopelícula activa. La tecnología SBP (encapsulación en biopolímero semipermeable) resuelve por completo este problema físico.
Al confinar cultivos bacterianos de alta densidad dentro de cápsulas de polímero microporosas, la tecnología SBP crea un biorreactor interno continuo. El sustrato y el oxígeno se difunden a través de la membrana para alimentar a los microbios, mientras que la biomasa activa permanece protegida frente al cizallamiento físico y a los picos químicos repentinos. Combinar la tecnología SBP con una bioaumentación específica proporciona una doble defensa impenetrable contra los picos crónicos de lípidos.
La precisión en ingeniería empieza con pruebas sólidas de laboratorio. Ponte en contacto con QM Environmental International B.V. para solicitar un estudio de viabilidad que evalúe el perfil lipídico de tus instalaciones y establezca un plan de acción contrastado y adaptado a tu caso concreto para la reducción de grasas, aceites y lubricantes industriales.
Cómo crear una estrategia duradera para el control de los lípidos
Depender de un sinfín de bombeos y de emulsionantes químicos hace que tu planta de aguas residuales se vea atrapada en un ciclo de mantenimiento reactivo. Desplazar los residuos lipídicos más allá en la red de alcantarillado no resuelve los problemas de cumplimiento normativo; solo los retrasa. Para lograr una reducción sostenible de las grasas y aceites industriales, se necesita una mineralización bioquímica completa, que convierta los ácidos grasos de cadena larga más rebeldes en agua, dióxido de carbono y biomasa estable.
La bioaumentación específica protege la transferencia de oxígeno en tu depósito de aireación, evita el aumento de volumen filamentoso causado por Nocardia y elimina los problemas de sobrecarga en las etapas posteriores. QM Environmental International B.V. apoya a tu equipo de ingeniería con soluciones basadas en 40 años de investigación de MicroCat®, una producción certificada según la norma ISO 9001:2015 y microorganismos fiables de clase 1 GRAS.
No tienes por qué aceptar las averías crónicas en los clarificadores ni el lavado a presión de emergencia de las tuberías como costes operativos habituales. Elimina las conjeturas de la gestión de lípidos y recupera el control sobre la estabilidad del proceso. Optimiza tu planta con un estudio profesional de tratabilidad para establecer un protocolo de tratamiento validado y específico para tu planta, adaptado a los objetivos operativos de tu instalación.
Preguntas frecuentes
¿Cuáles son los microorganismos más habituales que se utilizan para la reducción industrial de grasas y aceites?
Las especies de Bacillus que forman esporas, junto con ciertas cepas de Pseudomonas y actinomicetos, son las principales responsables de la degradación industrial de lípidos. Estas bacterias segregan lipasas extracelulares para descomponer los triglicéridos en ácidos grasos libres y glicerol. A continuación, llevan a cabo la $beta$-oxidación intracelular para consumir por completo los ácidos grasos de cadena larga. Los consorcios comerciales de alto rendimiento combinan varias cepas especializadas para procesar tanto sebos animales saturados como aceites vegetales insaturados en condiciones variables de oxígeno disuelto.
¿Cuánto tiempo se tarda en ver los resultados de un programa biológico de reducción de FOG?
La mayoría de las instalaciones que aplican procesos biológicos para la reducción de grasas y aceites industriales observan mejoras apreciables en un plazo de dos a cuatro semanas. El ablandamiento de las costras, la limpieza de las tuberías y la eliminación de olores en los pozos de entrada y las estaciones elevadoras suelen notarse en los primeros diez días. Para lograr una reducción significativa de las concentraciones de lípidos en los efluentes y una mejora en la sedimentación del clarificador secundario, se necesitan entre dos y tres ciclos de retención de lodos, lo que permite que las bacterias inoculadas establezcan una población estable en el líquido mezclado.
¿Pueden los aditivos biológicos tratar las aguas residuales industriales a alta temperatura?
Los aditivos biológicos funcionan bien siempre que la temperatura de las aguas residuales se mantenga por debajo del límite térmico crítico del consorcio microbiano. La mayoría de las cepas industriales funcionan bien entre 20 °C y 38 °C. En el caso de los flujos de lavado que superan los 45 °C, el estrés térmico puede desactivar las células vegetativas. Los ingenieros solucionan esto seleccionando bacterias robustas que forman esporas, inyectando cultivos después del enfriamiento de ecualización o utilizando plataformas de suministro continuo, como la tecnología SBP, que protegen la biomasa contra los choques térmicos intermitentes.
¿Es seguro el bioaumentación para la biomasa de lodos activados ya existente?
La bioaugmentación es totalmente segura y beneficia directamente a las comunidades nativas de lodos activados. Las cepas introducidas no atacan a los formadores de flóculos sanos; en cambio, metabolizan los ácidos grasos de cadena larga inhibidores que impiden la transferencia de masa normal. Al descomponer la capa hidrofóbica de grasa que impide que los bioflóculos se vean, la bioaugmentación elimina de forma activa las bacterias filamentosas formadoras de espuma, como la Nocardia, lo que recupera las características de sedimentación limpias y mejora la estabilidad general del líquido mixto en los clarificadores secundarios.
¿Cómo afecta la reducción de FOG industrial a los niveles de demanda química de oxígeno (DQO)?
La reducción selectiva de grasas y aceites industriales reduce directamente la DQO total de los efluentes al eliminar los compuestos orgánicos de alta energía antes de su vertido. Cada gramo de lípidos degradados supone aproximadamente entre 2,8 y 3,0 gramos de demanda química de oxígeno. Cuando las comunidades biológicas metabolizan los ácidos grasos de cadena larga en agua y dióxido de carbono, esa importante carga orgánica sale del sistema de forma permanente, en lugar de pasar al efluente final, donde provocaría costosos recargos municipales.
¿Cuál es la diferencia entre la bioaumentación y la bioestimulación para el control de la grasa?
La bioaumentación consiste en introducir cepas microbianas especializadas y preseleccionadas en el sistema de aguas residuales, mientras que la bioestimulación añade nutrientes, minerales u oxígeno para potenciar la actividad de las bacterias autóctonas. La bioestimulación depende totalmente de los microorganismos autóctonos que haya presentes. En las corrientes industriales expuestas a desinfectantes, altas concentraciones de lípidos y caudales rápidos, las poblaciones autóctonas rara vez cuentan con las vías metabólicas especializadas necesarias para una degradación completa, por lo que la bioaumentación es la opción más fiable para el control de los lípidos.
¿Pueden los productos biológicos reducir la necesidad de usar productos químicos para la flotación por aire disuelto (DAF)?
El pretratamiento biológico puede reducir significativamente la demanda de coagulantes y floculantes químicos antes de los sistemas DAF. Cuando los microorganismos especializados hidrolizan lípidos complejos y producen tensioactivos biológicos naturales, alteran la tensión superficial y la carga de las partículas de grasas en suspensión. Este acondicionamiento biológico permite que los polímeros sintéticos se unan a los flóculos de forma más eficaz. Las plantas suelen informar de un menor consumo de polímeros y de tortas flotantes más secas y fáciles de manejar, lo que reduce los costes continuos de transporte de lodos.
¿Son seguros para el medio ambiente y para los trabajadores los microbios que contienen los productos MicroCat?
Todas las cepas bacterianas que se usan en las fórmulas de MicroCat® están clasificadas como agentes biológicos de Clase 1 y cuentan con la calificación de «Generalmente Considerados Seguros» (GRAS). Según la Directiva 2000/54/CE de la UE, los microorganismos de Clase 1 no son patógenos, no son tóxicos y no pueden causar enfermedades en personas sanas, animales o vida acuática. QM Environmental International B.V. fabrica estos productos bajo estrictos controles de laboratorio según la norma ISO 9001:2015, lo que garantiza una seguridad fiable durante su manipulación habitual, almacenamiento y dosificación automática.
Aviso legal
Aviso legal
La información de esta web está destinada exclusivamente a un uso personal y no comercial. Queda prohibida la reproducción, modificación, almacenamiento en una base de datos automatizada o publicación del contenido de esta web, o de cualquier parte de sus publicaciones, en cualquier formato y con cualquier fin, sin el permiso por escrito de QM Environmental International.
Hemos recopilado la información de esta página web con el máximo cuidado. Sin embargo, es posible que algunos datos estén desactualizados o sean incorrectos. QM Environmental International no se hace responsable de las consecuencias de las acciones u omisiones que se deriven de la información proporcionada.
Hemos tomado todas las medidas razonables para que esta página web esté libre de virus informáticos, pero no podemos garantizar que esté completamente libre de virus. QM Environmental International no se hace responsable de ningún daño que puedan sufrir tu equipo informático o tu software a causa de virus durante tu visita a esta página web.
Esta página web contiene enlaces a otras páginas web que no han sido diseñadas ni son gestionadas por QM Environmental International. QM Environmental International no se hace responsable del contenido ni del uso de dichas páginas.
Si tienes alguna duda sobre nuestra política de privacidad y cookies, ponte en contacto con nosotros en info@qmes.nl.
Última actualización: 24 de junio de 2025